Manche de pagaie léger en lamellé-collé de frêne blanc cintré
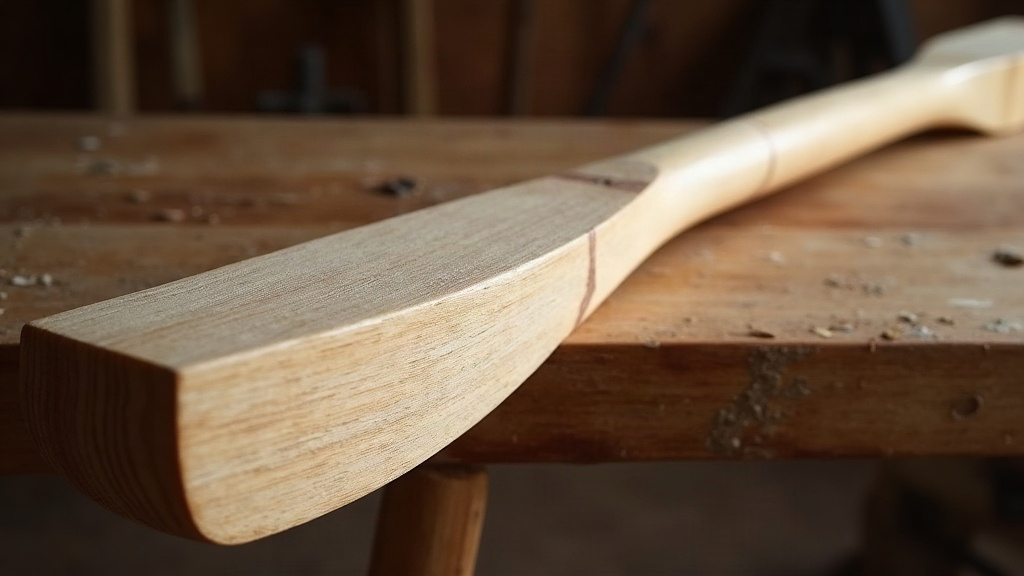
Fabriquer un manche de pagaie léger, costaud et qui tombe bien en main, c’est un vieux casse-tête pour qui travaille le bois. Le frêne blanc (White Ash), cintré à la vapeur puis laminé en plusieurs couches, reste l’une des réponses les plus convaincantes à ce problème. Voici pourquoi cette technique tient ses promesses, et comment la mettre en œuvre concrètement pour un manche de pagaie de canoë.
Pourquoi choisir le frêne blanc ?
Le frêne blanc traîne depuis des décennies dans les ateliers, pour les manches d’outils, les raquettes à neige, les pagaies. Ce n’est pas un hasard. Quelques raisons concrètes :
- Rapport résistance/poids remarquable : il encaisse les chocs à répétition sans partir en éclats.
- Fibre droite, régulière : parfaite pour le cintrage, elle limite les ruptures nettes.
- Il répond bien à la vapeur : sous l’effet de la chaleur humide, les fibres se détendent et acceptent des courbes douces sans fendre.
- Un rendu esthétique agréable : grain clair, homogène, qui accroche bien la lumière sous un vernis naturel.
Le principe du lamellé-collé cintré à la vapeur
Au lieu de tailler le manche dans un bloc massif, on procède par couches. Concrètement :
- On débite de fines lamelles de frêne (2 à 4 mm d’épaisseur en général).
- On les ramollit à la vapeur, dans une caisse ou un tube dédié, autour de 95-100°C, pendant 20 à 45 minutes selon l’épaisseur.
- On les cintre tout de suite sur un gabarit reproduisant la courbe voulue du manche.
- On les laisse sécher et se stabiliser sur ce gabarit, 24 à 48 heures.
- On encolle les lamelles entre elles (résorcine ou époxy résistant à l’humidité), puis on presse à nouveau sur le gabarit jusqu’à polymérisation complète.
Résultat : une pièce bien plus légère qu’un manche massif, tout en gardant une rigidité solide grâce à la structure en couches croisées ou superposées.
Pourquoi laminer plutôt que partir d’une pièce massive ?
- Moins de poids : les lamelles fines permettent d’enlever la matière inutile tout en gardant la section qui travaille réellement.
- Stabilité dans le temps : le bois massif a tendance à gauchir avec l’humidité. Le laminé, lui, résiste bien mieux grâce au croisement des fibres.
- Flexibilité ajustable : en jouant sur le nombre de lamelles et leur orientation, on règle la souplesse du manche selon l’usage : course, randonnée, eau vive.
- Un côté sur mesure visuel : on peut marier le frêne avec d’autres essences (cèdre, noyer) pour un effet visuel réussi et des propriétés mécaniques complémentaires.
Étapes pratiques pour réaliser le manche
1. Préparation du bois
Prenez du frêne blanc sans nœuds, à fibre bien droite, c’est non négociable. Débitez les lamelles dans le sens du fil pour tirer le maximum de résistance au cintrage.
2. Vapeur et cintrage
Un générateur de vapeur basique (bouilloire + tuyau) relié à une caisse en bois fait très bien l’affaire. Règle classique : une heure de vapeur par pouce d’épaisseur de bois. Ensuite, il faut aller vite, le bois refroidit en quelques secondes à peine une fois sorti de la caisse.
3. Collage et pressage
Une colle époxy marine donne la meilleure résistance à l’eau. Serre-joints ou gabarit à sangles, peu importe, l’essentiel est de répartir la pression de façon uniforme sur toute la longueur du manche.
4. Façonnage final
Une fois le bloc laminé bien sec, dégrossissez à la scie à ruban, puis affinez au rabot, à la râpe, au papier abrasif, jusqu’à obtenir une section ovale confortable en main.
5. Finition
Plusieurs couches d’huile (tung ou lin) ou de vernis marin protègent le bois de l’humidité et des UV, sans brider sa souplesse naturelle.
Conseils pour optimiser légèreté et robustesse
- Limitez l’épaisseur totale sans sacrifier la rigidité structurelle, c’est un équilibre à chercher pièce par pièce.
- Alternez le sens des fibres entre les lamelles pour éviter les points faibles.
- Méfiez-vous des colles trop rigides : elles annulent l’effet amortisseur naturel du bois.
- Testez la flexion du manche avant la finition, et ajustez le profil si besoin, mieux vaut corriger maintenant que regretter plus tard.
Conclusion
Le frêne blanc cintré à la vapeur et laminé, c’est une méthode qui a fait ses preuves pour obtenir un manche de pagaie léger, solide et élégant. Ça demande de la précision, au moment du cintrage comme du collage, mais le résultat en vaut la peine : un outil durable, taillé pour une utilisation intensive sur l’eau. Pagayeur passionné ou artisan du bois, cette technique mérite qu’on s’y attarde pour produire des pièces uniques et vraiment performantes.